
 当前位置:
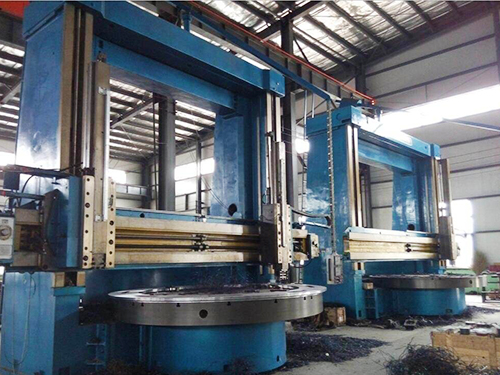
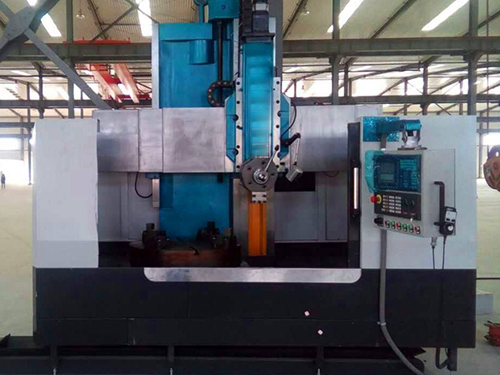
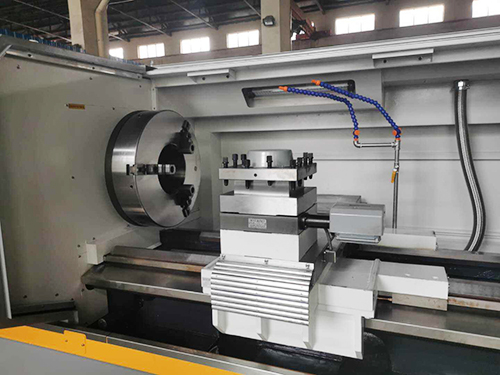
在三菱系统设备的运维过程中,机械间隙与参数补偿的协同校准是确定设备精度与稳定性的核心环节。机械间隙的产生源于长期运行中传动部件的自然磨损、装配精度变化等,若不及时校准,会直接影响设备的定位精度与运动平稳性,而参数补偿则是通过系统设置对机械间隙进行数字化修正,二者的协同配合,是实现设备精度不错运行的关键。
开展协同校准前,需先对设备进行全部的前期检查。主要排查传动部件的磨损状态,查看丝杠、导轨、联轴器等关键部位是否存在松动、变形或过度磨损情况,机械结构处于可校准状态。同时,清理设备运行区域的杂物与油污,避免校准过程中受到外界因素干扰,为后续的准确测量与校准操作奠定基础。
机械间隙的准确测量是协同校准的前提。可借助技术测量工具,让设备在行程内进行正反向运动,捕捉运动过程中的间隙数据。测量过程中,需确定设备运行平稳,多次重复测量以获取准确的间隙均值,避免单次测量的误差影响校准效果。测量完成后,对数据进行整理分析,明确各轴间隙的具体情况,为参数补偿提供准确依据。
参数补偿环节需严格依据测量所得的间隙数据进行操作。进入三菱系统的参数设置界面,找到与反向间隙补偿相关的参数项,将测量得的间隙值准确输入至对应参数中。输入过程中,需仔细核对参数编号与数值,避免因输入错误导致补偿偏差。完成参数输入后,保存设置并重启设备,使新的补偿参数生效。
参数补偿完成后,需进行协同验证与优化。手动操作设备各轴进行正反向运动,观察运动的平稳性与定位精度,通过运行典型加工程序,检查加工工件的尺寸精度与表面质量,判断补偿效果是否达到预期。若发现补偿效果不,需重新测量机械间隙,微调补偿参数,再次进行验证,如此反复,直至设备的运动精度与加工精度达到要求。
此外,建立定期校准机制也是确定设备长期稳定运行的重要举措。根据设备的运行强度与使用环境,制定正确的校准周期,定期对机械间隙与参数补偿进行检查与校准,及时发现并解决潜在问题,避免因间隙累积导致设备精度下降,延长设备的使用寿命,确定生产的连续性与稳定性。